Pro dílny hodnotící zařízení pro přesné řezání je krátká odpověď tato: a drát EDM stroj používá kontinuálně přiváděný kovový drát jako elektrodu k erodování vodivého materiálu prostřednictvím řízených elektrických výbojů, což umožňuje řezání složitých profilů, úzkých tolerancí a tvrdých materiálů bez přímého mechanického kontaktu. Kupující zkoumá edm drát zpracování obecně vybírejte mezi třemi širokými kategoriemi strojů: středněrychlostní drátová elektroerozivní obrábění, vysokorychlostní (pístové) drátové elektroerozivní obrábění a drátové elektroerozivní obrábění s velkým kuželem, z nichž každá je vhodná pro různé kombinace tloušťky, úhlu úkosu a požadavků na povrchovou úpravu. An drát pro elektroerozivní stroje systém se obvykle vybírá na základě geometrie součásti, řezaného materiálu a počtu průchodů potřebných k dosažení cílového povrchu, spíše než na základě jediné univerzální specifikace.
Tento článek vás provede běžnými typy drátěných EDM strojů, jak jsou interně strukturovány, kde se každý typ hodí nejlépe, jak je jejich relativní výkon srovnatelný s několika kritérii a co obvykle zahrnuje průběžná údržba. Všude jsou zahrnuty praktické pokyny pro výběr spolu se srovnávací tabulkou a několika vizualizacemi dat, které shrnují relativní umístění každé kategorie strojů.
Drátové EDM obrábění je bezkontaktní proces, který spoléhá spíše na erozi jisker než na řeznou sílu
Středněrychlostní drátové EDM stroje jsou široce používány pro běžné nástroje a zápustkové práce
Vysokorychlostní (pístové) drátové EDM stroje jsou běžné tam, kde záleží na opětovném použití drátu a efektivitě nákladů
EDM stroje s velkým kuželem drátu řeší díly vyžadující výrazné šikmé řezání
Výběr mezi kategoriemi drátěných EDM strojů závisí méně na značce a více na přizpůsobení schopností stroje tloušťka obrobku, požadovaný úhel kužele a tolerance dokončení pro skutečně vyráběné díly.
Běžné typy drátových EDM strojů a jejich charakteristiky
Středněrychlostní drátové EDM stroje
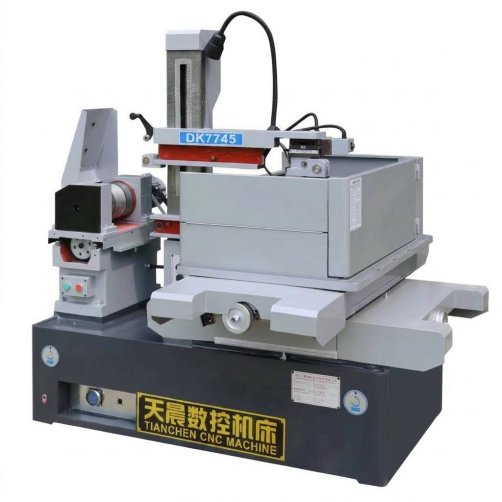
Středněrychlostní drátové EDM stroje, někdy popisované jako vylepšené stroje s vratným pohybem drátu s pohyblivým drátem, vedou drát sem a tam přes obrobek, přičemž aplikují více řezů, aby se povrch řezu postupně zjemňoval. Tato kategorie je často výchozím výchozím bodem pro nástrojárny a lisovny, protože přiměřeně dobře vyvažuje řeznou rychlost, povrchovou úpravu a náklady na vybavení napříč širokou škálou geometrií součástí. Drát je obvykle na bázi molybdenu a opakovaně se používá v několika průchodech, což obchody často považují za praktický způsob správy edm drát spotřeba bez obětování kvality konečného řezu.
Vysokorychlostní (pístové) drátové EDM stroje
Vysokorychlostní drátové EDM stroje sdílejí princip posuvu drátu s vratným pohybem, ale jsou obecně konfigurovány pro rychlejší hrubovací výkon, často na úkor povrchové úpravy ve srovnání se silně ořezaným nastavením střední rychlosti. Tyto stroje mají tendenci vyhovovat výrobním prostředím, kde záleží na době cyklu více než na dosažení co nejjemnějšího povrchu a kde následné dokončovací operace již mohou být součástí pracovního postupu. Vzhledem k tomu, že se drát pohybuje tam a zpět, lze jednu cívku použít pro mnoho částí, což je často uváděno jako praktická úvaha o nákladech pro velkoobjemové hrubování.
EDM stroje s velkým kuželem drátu
EDM stroje s velkým kuželem drátu jsou vyrobeny s vodicími hlavami drátu a konfiguracemi os, které jsou schopné udržet významné úhly mezi horním a spodním vedením drátu, což umožňuje drátu řezat strmé úhly úkosu do obrobku v jediném průchodu. Tato kategorie je obecně vybrána pro díly, jako jsou součásti lisovacích lisů, vytlačovací lisy nebo jiné nástroje, kde je výrazné zúžení nebo stupňovitý profil spíše funkčním než kosmetickým požadavkem. Protože si mechanická konstrukce musí zachovat tuhost, i když se vedení drátu vychylují do extrémních úhlů, záleží zde na konstrukci rámu stroje a přesnosti vedení více než u strojů stavěných primárně pro řezání rovných stěn.
Obecné strukturální zaměření podle kategorie drátového EDM stroje
Kategorie stroje
Primární strukturální zaměření
Středněrychlostní drát EDM
Přesnost víceprůchodového ořezu a opakovatelné polohování
Vysokorychlostní drát EDM
Spolehlivost podávání drátu a výkon při hrubování
EDM drát s velkým kuželem
Tuhost vedení drátu v extrémních úhlech
série PS-C
Středněrychlostní drát EDM configuration for general tool and die applications
Řada DK77-BC
Středněrychlostní drát EDM configuration with extended trim-pass control
Řada DK77-A
Konfigurace EDM s vysokorychlostním vratným drátem
Řada DK77-B
Konfigurace EDM s vysokorychlostním vratným drátem, alternate frame layout
Řada DK77-D
EDM drát s velkým kuželem configuration for steep-angle cutting
Tyto tři kategorie nejsou přísně hierarchické; každý je optimalizované pro různé kombinace rychlosti, povrchové úpravy a schopnosti zkosení spíše než jeden jednoduše překonávat ostatní.
Jak fungují drátové EDM stroje: Principy a struktura
Drátový EDM stroj odstraňuje materiál řadou rychlých elektrických výbojů mezi drátěnou elektrodou a obrobkem, přičemž oba jsou ponořeny nebo propláchnuty dielektrickou kapalinou, obvykle deionizovanou vodou. Každý výboj odpaří malé množství materiálu a dielektrická kapalina odplaví výsledné nečistoty a zároveň ochladí zónu řezu a pomůže řídit mezeru výboje. Protože drát nikdy fyzicky netlačí na obrobek, řezné síly zůstávají velmi nízké, což je součástí toho, proč se drát EDM běžně používá na kalené nástrojové oceli a jiné materiály, které je obtížné konvenčním způsobem obrábět.
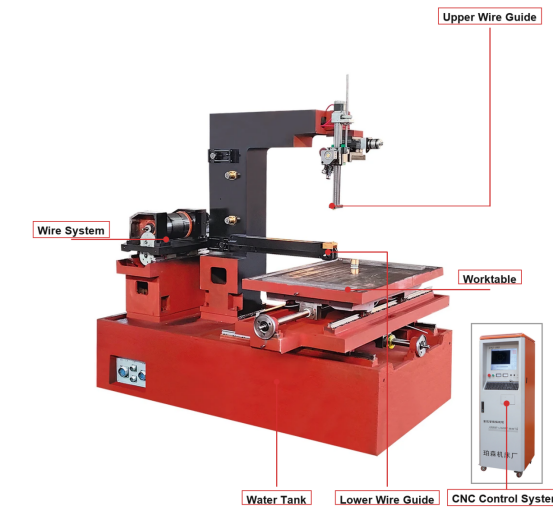
Polohování je řešeno CNC řídicím systémem, který pohání stůl X-Y (a u strojů s možností kužele osy vedení drátu U-V) podle naprogramovaného profilu součásti, zatímco parametry vybíjení, jako je frekvence pulzů a proud, řídí samostatná napájecí jednotka. Mechanický rám, systém transportu drátu a systém dielektrické cirkulace pracují společně s řídicí elektronikou, takže tuhost stroje a přesnost ovládání jsou při hodnocení stroje obecně považovány spíše společně než jako samostatné záležitosti.
Mechanický a konstrukční systém
Strojní lití lože a sloupu
X-Y pracovní stůl a případně U-V kuželové osy
Horní a spodní vodicí hlavy drátu
Cívka drátu, napínací a navíjecí systém
Nádrž na dielektrickou kapalinu a filtrační okruh
Řídicí a napájecí systém
CNC ovladač a rozhraní part-programu
Servopohon pro polohování os
Pulzní napájecí zdroj pro generování výboje
Snímání mezery a adaptivní řídicí obvody
Detekce přerušení drátu a bezpečnostní blokování
Protože řezná síla je minimální, jde především o tuhost drátového EDM stroje zachování přesnosti polohování v průběhu času spíše než odolávat těžkému mechanickému zatížení.
Polohování relativní rychlosti řezání napříč kategoriemi drátěného EDM
Než porovnáte čísla, pomůže vám pochopit, co vlastně znamená „rychlost řezání“ v kontextu drátového EDM. Skutečná řezná rychlost do značné míry závisí na typu materiálu, tloušťce obrobku, průměru drátu a počtu naprogramovaných řezů, takže každý jednotlivý údaj je spíše přibližným vodítkem než pevným hodnocením. Níže uvedený graf představuje spíše zjednodušený ilustrativní index než přesné naměřené hodnoty, jehož cílem je ukázat, jak se tyto tři kategorie strojů obecně vzájemně porovnávají v typických scénářích hrubování. Vyšší index odráží kategorii stroje, která je obecně spojena s rychlejším prvním úběrem materiálu za srovnatelných podmínek. Tyto údaje jsou pouze pro obecnou orientaci a neměly by být považovány za zaručenou specifikaci pro žádný konkrétní model stroje.
Při čtení tabulky se středněrychlostní drátové EDM stroje obecně pohybují na horním konci této ilustrativní stupnice, protože víceprůchodové programování jim umožňuje kombinovat přiměřeně rychlý hrubý řez s dodatečnými ořezovými řezy, které následně obnoví jakost povrchu. Vysokorychlostní pístové stroje jsou umístěny uprostřed, což odráží jejich společnou roli jako tahoun pro přímočaré průběžné řezání, kde extrémní povrchová úprava není primárním zájmem. Stroje s velkým kuželem vykazují na tomto konkrétním grafu srovnatelně nižší index, ale to není ani tak slabina, jako odraz jejich konstrukční priority: jejich geometrie vedení drátu a řídicí systém jsou optimalizovány pro udržení přesnosti ve strmých úhlech spíše než pro maximalizaci průchodnosti přímých řezů. V praxi by si dílna, která primárně řeže součásti kuželových zápustek, nevybrala stroj pouze na základě tohoto indexu, protože rozhodujícím faktorem by byla spíše schopnost kužele než hrubá rychlost. Za zmínku také stojí, že v rámci kterékoli kategorie se skutečná propustnost liší podle průměru drátu, vodivosti materiálu a jak agresivně jsou nastaveny parametry pulzu. Tenčí drát obecně umožňuje jemnější detaily, ale může snížit praktickou rychlost řezání, zatímco tlustší drát může řezat rychleji, ale omezuje nejmenší dosažitelný poloměr vnitřního rohu. Tloušťka obrobku má podobný účinek: řezná rychlost pro daný stroj obvykle klesá s rostoucí tloušťkou materiálu, protože dielektrická kapalina musí vypláchnout nečistoty z delšího vypouštěcího kanálu. Strategie s více průchody dále komplikují jakékoli porovnávání s jedním číslem, protože obchod může záměrně zpomalit první průchod, aby chránil životnost drátu, a spoléhat se na oříznutí průchodů pro dokončení, čímž efektivně vymění nezpracovanou rychlost za konzistenci. Pro kupující, kteří porovnávají stroje vedle sebe, požádejte dodavatele o vlastní zkušební řezy pro konkrétní materiál a tloušťku relevantní pro vaše díly, než se spoléhat na obecné kategorie. A konečně mějte na paměti, že stav stroje, kvalita dielektrické kapaliny a konzistence podávání drátu ovlivňují rychlost řezání v reálném světě stejně jako kategorie základních strojů, takže dobře udržovaný stroj střední třídy může někdy překonat špatně udržovaný stroj vyšší specifikace.
Aplikační scénáře a klíčová kritéria výběru pro drátové EDM stroje
Drátové EDM stroje se používají ve výrobě nástrojů a zápustek, výrobě forem, výrobě komponentů pro letecký průmysl, výrobě lékařských zařízení a různých aplikacích v automobilovém průmyslu, obecně všude tam, kde vodivý materiál potřebuje přesný profilový řez bez mechanického namáhání tradičního obrábění. Výběr obvykle spočívá v přizpůsobení schopností stroje konkrétním požadavkům na součást spíše než výběru jediné „nejlepší“ konfigurace pro každou úlohu.
Maximální tloušťka obrobku, kterou může stroj pojmout v rámci svého pracovního prostoru
Maximální požadovaný úhel kužele, který určuje, zda je nutná konfigurace s velkým kuželem
Cílová povrchová úprava a to, zda je součástí zamýšleného procesu více řezů
Typ materiálu a vodivost, protože některé materiály vyžadují upravené parametry vybíjení
Očekávaný objem výroby a ať už spotřeba drátu nebo doba cyklu je větší nákladový faktor
Kompatibilita se stávajícími systémy průměru drátu a dielektrických kapalin, které se již používají v obchodě
Nástrojárny a lisovny, které pravidelně řežou razníky a vysekávací lisovnice, často upřednostňují schopnost zkosení a opakovatelnost polohování, protože tyto díly často kombinují rovné stěny s úhlovými profily. Výrobci forem, kteří řežou vložky s jádrem a dutinami, mají tendenci velmi vážit povrchovou úpravu, protože povrch řezaný drátem může být konečnou úpravou nebo může vyžadovat následné lehké leštění. Výrobci leteckých a lékařských komponent často pracují s obtížnými slitinami a úzkými rozměrovými tolerancemi, což klade důraz na stabilitu řídicího systému a opakovatelný trim-pass výkon spíše než na hrubou rychlost prvního průchodu.
Nejspolehlivějším způsobem výběru drátěného EDM stroje je zmapujte vaši skutečnou tloušťku dílu, zkosení a požadavky na konečnou úpravu ve srovnání s výrobcem udávaným pracovním rozsahem a rozsahem zkosení, než porovnáte jakoukoli jinou vlastnost.
Zlepšení povrchové úpravy napříč po sobě jdoucími řezy
Jedním z nejpraktičtějších konceptů pro každého, kdo hodnotí drátové EDM strojové drátové procesy, je vztah mezi počtem řezů a výslednou povrchovou úpravou. První průchod nahrubo odstraňuje sypký materiál rychle, ale zanechává poměrně hrubý povrch, protože výbojová energie použitá pro rychlé odstranění má tendenci zanechávat větší přetavené stopy. Následující trimovací průchody využívají progresivně nižší vybíjecí energii a těsnější offsety, čímž se povrch zušlechťuje při každém průchodu. Obchody běžně plánují dva až čtyři celkové průchody v závislosti na toleranci dokončení uvedené na výkresu součásti. Níže uvedená tabulka ilustruje tento obecný vztah pomocí zjednodušeného indexu relativní drsnosti spíše než specifické hodnoty Ra vázané na jakýkoli jeden stroj nebo materiál.
Strmý pokles mezi průchodem jedna a průchodem dva na tomto grafu odráží obecný vzor v elektroerozivním obrábění drátu: největší jednotlivé zlepšení kvality povrchu obvykle pochází z přidání pouze jednoho řezu po počátečním hrubém řezu. Každý další průchod má tendenci poskytovat menší přírůstkové zlepšení, což je důvod, proč mnoho obchodů zastaví na třech nebo čtyřech průchodech, jakmile klesající výnosy převáží nad přidanou dobou cyklu. Tento trend je široce diskutován v literatuře o procesu EDM a odráží spíše základní fyziku snižování energie výboje než konkrétní nastavení konkrétního výrobce. Hrubý první průchod obvykle používá vyšší proud a delší trvání pulzu k maximalizaci rychlosti úběru materiálu, což přirozeně vytváří hlubší přetavenou vrstvu a hrubší povrchovou strukturu. Ořezávací průchody snižují proud, zkracují dobu trvání pulsu a často snižují posun mezi dráhou drátu a dokončeným profilem, což umožňuje postupné zušlechťování povrchu bez výrazné změny celkových rozměrů součásti. Pro díly s popisem těsného dokončení mohou být specifikovány čtyři nebo více průchodů, zatímco díly určené k dalšímu broušení nebo leštění mohou vyžadovat pouze jeden hrubý řez. Za zmínku také stojí, že počet průchodů se vzájemně ovlivňuje s kuželovým řezáním: na strojích s velkým kuželem může udržení konzistentního povrchu napříč strmým úhlem vyžadovat další průchody ve srovnání s řezem s rovnými stěnami podobné tloušťky. Průměr drátu a konzistence napětí také ovlivňují to, jak předvídatelně se stroj přibližuje k cílovému dokončení v rámci více průchodů, protože jakákoli změna polohy drátu mezi průchody může kompenzovat zamýšlený přínos dokončovacího zpracování. Obchody, které zaznamenávají skutečné naměřené hodnoty Ra na průchod pro své vlastní stroje a materiály, získají mnohem přesnější obrázek než jakákoli zobecněná tabulka, protože skutečná povrchová úprava závisí na dielektrické čistotě, stavu drátu a materiálu obrobku stejně jako na počtu průchodů. A konečně, kupující, kteří porovnávají spotřebu drátu u strojů pro elektroerozivní elektroerozivní dráty, by si měli pamatovat, že více průchodů ořezu obecně znamená více drátu použitého na součást, takže požadavky na konečnou úpravu a náklady na drát by měly být zvažovány společně během plánování procesu.
Běžná průmyslová odvětví využívající zařízení pro řezání drátem EDM
Zavedení drátového EDM se významně liší podle odvětví, do značné míry podle toho, jak často daný sektor potřebuje přesné profily řezané do tvrdých nebo obtížně obrobitelných vodivých materiálů. Práce s nástroji a zápustkami zůstává jednou z nejběžnějších aplikací, protože razníky, zápustky a související nástroje často vyžadují jak kalené materiály, tak úzké profilové tolerance. Těsně následuje výroba forem, zejména pro břitové destičky se složitou vnitřní geometrií, kterou by bylo obtížné dosáhnout konvenčním frézováním. Letecký průmysl, lékařská zařízení a automobilové nástroje doplňují zbývající významné případy použití, přičemž každý z nich klade důraz na typ materiálu, toleranci a povrchovou úpravu. Níže uvedený relativní index využití je ilustrativní a má za cíl zprostředkovat obecné vzorce prevalence běžně popisované ve zdrojích zpracovatelského průmyslu spíše než přesné údaje o podílu na trhu.
Aplikace nástrojů a zápustek dosahují v tomto ilustrativním indexu nejvyššího skóre, protože součásti nástrojů z tvrzené oceli se téměř ideálně shodují se silnými stránkami EDM drátu: proces zvládá kalené materiály bez problémů s opotřebením nástroje spojenými s konvenčním řezáním a vytváří ostré vnitřní rohy, které jsou často potřebné v sadách zápustek. Výroba forem následuje z podobných důvodů, zejména tam, kde má vložka jemné vnitřní detaily, které by jinak vyžadovaly více konvenčních operací nebo specializované elektrody pro elektroerozivní hloubení. Letecký a automobilový průmysl vykazují srovnatelné použití střední třídy, které je obecně spojeno s konkrétními nástroji a součástmi upínacích přípravků, spíše než aby se používalo u všech dílů v těchto odvětvích. Aplikace lékařských přístrojů, i když jsou menší v celkovém objemu, často zahrnují náročné požadavky na toleranci u malých, složitých součástí, a proto zde zůstává drátové EDM relevantní i při srovnatelně nižším objemu použití. Stojí za zmínku, že těchto pět sektorů se z pohledu obchodu vzájemně nevylučuje, protože jeden drátový EDM stroj v dílně může jeden týden sloužit zákazníkům nástrojů a matric a druhý týden zákazníkům leteckých nástrojů. Převládání sektorů se také v průběhu času mění s tím, jak se vyvíjejí materiály a konstrukce dílů, takže skutečná kombinace zákazníků prodejny je spolehlivějším vodítkem pro očekávané využití strojů než jakákoli zobecněná průmyslová tabulka. Kupující, kteří posuzují velkoobchodníka nebo dodavatele drátěných EDM strojů pro nový nákup, by měli při specifikaci schopností stroje zvážit svou vlastní typickou směs součástí více než obecné průmyslové statistiky. Pro dílnu, která obsluhuje více sektorů, je všestrannost napříč rozsahem tloušťky a možnost úkosu často důležitější než úzká optimalizace pro typický profil dílů v jednom odvětví. Protože výroba nástrojů, zápustek a forem dohromady představuje velký podíl běžných aplikací, mnoho výrobců strojů přirozeně zdůrazňuje tyto případy použití ve svých možnostech návrhu a konfigurace produktu. I tak je samotný proces elektroerozivního elektroerozivního drátu z velké části řízen materiálem a geometrií spíše než průmyslově, což znamená, že dobře nakonfigurovaný stroj může obecně sloužit více sektorům, aniž by pro každý z nich vyžadoval samostatné vyhrazené vybavení.
Podrobné srovnání kategorií drátových EDM strojů
Porovnání kategorií drátěných EDM strojů podle několika kritérií najednou pomáhá objasnit, proč není žádný jeden typ univerzálně preferován. Níže uvedená radarová tabulka zobrazuje pět běžně odkazovaných kritérií vedle sebe pro středněrychlostní, vysokorychlostní a velké kuželové stroje pomocí zjednodušeného relativního indexu 0-10 pro každý atribut. Tento druh zobrazení s více kritérii je často informativnější než jakékoli jednotlivé číslo listu se specifikacemi, protože ukazuje kompromisy, které obchod akceptuje při výběru jedné kategorie před druhou. Stejně jako u předchozích tabulek jsou uvedené hodnoty ilustrativní a jsou určeny pro obecnou orientaci, nenahrazují dokumentované specifikace konkrétního stroje. Čtení tvaru každého polygonu spíše než jakéhokoli jednotlivého bodu má tendenci poskytnout nejjasnější obrázek o celkovém profilu kategorie strojů.
Střední rychlost Vysokorychlostní Velký kužel
Středněrychlostní polygon sahá nejdále podél os řezné rychlosti a povrchové úpravy, což je v souladu s jeho rolí jako univerzálního stroje, který vyvažuje víceprůchodové dokončování a přiměřenou průchodnost. Vysokorychlostní polygon vykazuje své nejširší rozšíření při jednoduchosti údržby, což odráží poměrně přímočarou dráhu drátu s vratným pohybem, kterou mnoho obchodů každodenně snáze obsluhuje. Mnohoúhelník s velkým kuželem jasně zasahuje nejdále podél osy schopnosti kužele, což je přesně to, pro co je tato kategorie určena, i když vykazuje skromnější údaje o hrubé řezné rychlosti. Žádný ze tří tvarů nedominuje ve všech pěti osách, což vizuálně zdůrazňuje, že výběr stroje je spíše kompromisem než hledáním jediné nejlepší možnosti. Obchody, které primárně potřebují přímé řezání stěn se silnou povrchovou úpravou, pravděpodobně shledají profil střední rychlosti nejvhodnější pro jejich potřeby. Obchody zaměřené na velkoobjemové hrubovací řezání, kde se dokončovací práce provádí po proudu, se mohou místo toho přiklonit k vysokorychlostnímu profilu. Dílny, které pracují s lisovacími nástroji, vytlačovacími nástroji nebo jinými součástmi se strmým úhlem, obecně považují pevnost profilu s velkým kuželem v této jedné ose za důležitější než jeho srovnatelně průměrný výkon jinde. Hodnoty tuhosti jsou ve všech třech kategoriích na tomto obrázku poměrně blízké, což odráží skutečnost, že drátové EDM stroje obecně nemusí odolávat velkým řezným silám jako konvenční frézky, takže strukturální rozdíly tuhosti mají tendenci se projevovat více v dlouhodobé přesnosti polohování než ve zjevném vychýlení během řezání. Stojí za připomenutí, že jakýkoli konkrétní model stroje se může lišit od těchto zobecněných profilů kategorií v závislosti na jeho individuálním výběru designu, řídicím systému a kvalitě sestavení. Kupujícím se doporučuje, aby si od dodavatele drátového EDM stroje pro konkrétní uvažovaný model vyžádali zkušební vzorky nebo zdokumentované specifikace, než aby se spoléhali pouze na srovnání na úrovni kategorií, jako je toto. Tento radarový pohled, který se používá společně s níže uvedenou tabulkou, je určen k podpoře informovanějšího rozhovoru s výrobcem o tom, která konfigurace nejlépe odpovídá skutečnému mixu dílů v prodejně.
Obecné srovnání kategorií drátových EDM strojů napříč běžnými hodnotícími kritérii
Kritérium
Střední rychlost
Vysokorychlostní
Velký kužel
Typický rozsah kužele
Mírný
Omezené
Rozšířené
Společná dokončovací strategie
Vícenásobné trimování
Jednoduché nebo lehké lemování
Vícenásobné trimování
Typická manipulace s drátem
Vratné, znovu použité
Vratné, znovu použité
Vratné, znovu použité
Nejvhodnější typ dílu
Obecné profily
Velkoobjemové hrubé řezy
Nástroj se strmým úhlem
Žádná kategorie strojů pro elektroerozivní obrábění s jedním drátem nezvítězí v každém kritériu; správná volba závisí na které jedno nebo dvě kritéria jsou pro váš skutečný mix součástí nejdůležitější .
Údržba a dlouhodobá údržba drátěného EDM zařízení
Důsledná údržba je obecně tím, co odděluje drátový EDM stroj, který si zachovává svou přesnost po celá léta, od stroje, který předčasně vybočuje z tolerance. Protože proces závisí na čisté dráze dielektrické tekutiny, stabilním napětí drátu a přesném umístění vedení drátu, rutinní pozornost věnovaná těmto systémům má tendenci záležet více než jakákoli jednotlivá dramatická oprava.
Sledujte odpor dielektrické kapaliny a pravidelně vyměňujte filtry, abyste udrželi stabilní podmínky vybíjení
Pravidelně kontrolujte vedení drátu a diamantové matrice, protože opotřebení přímo ovlivňuje přesnost polohování
Zkontrolujte kalibraci napětí drátu, aby bylo chování řezání konzistentní napříč průchody
Vyčistěte dráhu podávání drátu a kontakty napájení, abyste zabránili nekonzistentnímu dodávání proudu
Pravidelně ověřujte přesnost polohování os, zejména po jakémkoli významném přemístění stroje
Udržujte dielektrickou nádrž a proplachovací trysky bez nánosů nečistot, aby byly zajištěny stabilní podmínky proplachování
Obchody, které zaznamenávají stav dielektrické kapaliny, data výměny filtrů a pravidelné kontroly přesnosti, mají tendenci zachytit posun dříve, což obecně snižuje neplánované prostoje ve srovnání s čistě reaktivním přístupem údržby. Zejména opotřebení vedení drátu je snadno přehlédnutelné, protože jeho vliv na přesnost dílu může být spíše pozvolný než náhlý, takže pevný interval kontroly je často spolehlivější než čekání, až se objeví viditelný problém.
Přesnost polohování na drátovém EDM stroji je zachována rutinní kontroly dielektrika, vedení drátu a kalibrace spíše než prostřednictvím jediné jednorázové úpravy.
O společnosti POOSN – výrobce profesionálních drátěných EDM strojů
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) je profesionální výrobce specializující se na výzkum, vývoj a výrobu CNC Wire EDM strojů. S více než 30 lety výrobních zkušeností společnost POOSN vyvinula rozsáhlé odborné znalosti v oblasti technologie drátového EDM a zařízení pro přesné obrábění.
Náš sortiment zahrnuje různá řešení drátového EDM, včetně středněrychlostních drátěných EDM strojů řady PSC, středněrychlostních drátových EDM strojů DK60BC a vysokorychlostních drátových EDM strojů řady DK77. Poskytujeme také přizpůsobené konfigurace strojů pro různé velikosti obrobků, materiály, tloušťky, požadavky na kuželovitost a objemy výroby.
POOSN provozuje výrobní závod o rozloze 13 703 m² s profesionálním týmem přibližně 80 zaměstnanců, včetně inženýrů výzkumu a vývoje a pracovníků kontroly kvality. Náš výrobní proces zahrnuje obrábění, montáž stroje, elektrickou integraci, testování a závěrečnou kontrolu, abychom zajistili stabilní výkon stroje před odesláním.
Poskytujeme služby výrobcům forem, obráběcím společnostem, distributorům a průmyslovým uživatelům na mezinárodních trzích a poskytujeme služby OEM a ODM pro specifické požadavky zákazníků.
Ať už potřebujete stroj Wire EDM pro přesnou výrobu forem, všeobecnou výrobu nebo specializované řezání kuželů, POOSN vám může doporučit vhodné řešení na základě požadavků vaší aplikace.
Spolupráce s výrobcem, který pod jednou střechou pokrývá kategorie středněrychlostních, vysokorychlostních a velkých kuželových drátů, může zjednodušit získávání zdrojů pro obchody, které zvládnout smíšenou řadu geometrií součástí .
Často kladené otázky o drátěných EDM strojích
Q1. Co je stroj Wire EDM?
Stroj Wire EDM používá kontinuálně se pohybující elektrodový drát a řízené elektrické výboje k řezání elektricky vodivých materiálů. Je široce používán pro formy, zápustky, přesné nástroje a součásti vyžadující složité profily a vysokou přesnost obrábění.
Q2. Jak funguje stroj Wire EDM?
Stroj vede tenký elektrodový drát skrz obrobek, zatímco řízené elektrické výboje odstraňují materiál. Dielektrická kapalina ochlazuje oblast obrábění a odplavuje nečistoty, zatímco CNC systém řídí řeznou dráhu.
Q3. Jaké materiály může stroj Wire EDM řezat?
Wire EDM může řezat mnoho elektricky vodivých materiálů, včetně nástrojové oceli, kalené oceli, nerezové oceli, mědi, mosazi, hliníku, karbidu a dalších vodivých slitin. Řezný výkon závisí na materiálu, tloušťce a parametrech obrábění.
Q4. Jaký je rozdíl mezi středně rychlým a vysokorychlostním drátovým EDM?
Středněrychlostní drátové EDM stroje obecně poskytují rovnováhu mezi účinností řezání, přesností a povrchovou úpravou, díky čemuž jsou vhodné pro obecné obrábění a aplikace forem. Vysokorychlostní drátové EDM stroje se více zaměřují na efektivitu řezání a produktivitu výroby.
Q5. Jak přesný je stroj Wire EDM?
Přesnost obrábění závisí na konstrukci stroje, CNC systému, napětí drátu, materiálu obrobku, tloušťce a parametrech obrábění. U aplikací vyžadujících specifickou přesnost by zákazníci měli poskytnout výkres obrobku a požadavky, aby výrobce mohl vyhodnotit vhodnou konfiguraci stroje.
Q6. Jak dlouho molybdenový drát vydrží?
Životnost molybdenového drátu závisí na řezné rychlosti, době obrábění, materiálu obrobku, tloušťce, elektrických parametrech a napětí drátu. Pravidelná kontrola a správná údržba mohou pomoci udržet stabilní výkon obrábění a prodloužit životnost drátu.
Q7. Jak si mohu vybrat správný stroj Wire EDM?
Zvažte materiál obrobku, tloušťku, velikost, požadovanou přesnost, povrchovou úpravu, úhel kužele a objem výroby. Poskytnutí těchto specifikací výrobci je nejlepším způsobem, jak vybrat vhodný model a konfiguraci stroje.
Q8. Jak si mohu vybrat spolehlivého výrobce Wire EDM?
Zvažte výrobní zkušenosti výrobce, kvalitu stroje, výrobní kapacitu, kontrolu kvality, technickou podporu, dostupnost náhradních dílů a poprodejní servis. Spolehlivý výrobce by také měl být schopen doporučit stroj na základě vašich skutečných požadavků aplikace.