Domů / Novinky / Novinky z oboru / Wire EDM pro letectví a kosmonautiku: Průvodce přesným řezáním pro kritické součásti
Wire EDM pro letectví a kosmonautiku: Průvodce přesným řezáním pro kritické součásti
Domů / Novinky / Novinky z oboru / Wire EDM pro letectví a kosmonautiku: Průvodce přesným řezáním pro kritické součásti
Wire EDM pro letectví a kosmonautiku: Průvodce přesným řezáním pro kritické součásti
2026-09-15
Váš obchod obdrží sadu blokovacích desek turbínových lopatek Inconel 718, sadu titanových protipožárních těsnění a sadu tvrzených vložek D2 pro kovací zápustku podvozku. Výkres vyžaduje tolerance profilu v rozsahu ±0,005 mm, povrchovou úpravu lepší než Ra 0,8 μm a přetavenou vrstvu bez mikrotrhlin. Výrobní plán vám dává sedm dní.
Požadavky jako tyto jsou důvodem, proč drát EDM zaujímá tak stabilní místo v letecké výrobě. Drátové EDM – také psáno drátové EDM nebo WEDM – odstraňuje materiál řízenými elektrickými výboji v dielektrické kapalině, takže tvrdost a houževnatost obrobku neomezuje proces tak, jak omezují frézování nebo broušení. Materiály, které je obtížné nebo nemožné řezat ostřím, lze stále řezat na hotový profil. Letecké dílny se na tento proces spoléhají po celá desetiletí u štěrbin pro jedle, chladicích funkcí, přesných držáků, těsnicích kroužků a tenkostěnných krytů, kde nejsou otřepy, vychylování nástroje a popáleniny při broušení přijatelné.
Tato příručka popisuje, jak se proces chová na leteckých materiálech, kde leží praktické limity tolerance, povrchové úpravy a integrity povrchu, která třída stroje stojí za zvážení pro danou rodinu součástí a co je třeba ověřit před zadáním objednávky – včetně řezné zkoušky na vašem vlastním materiálu.
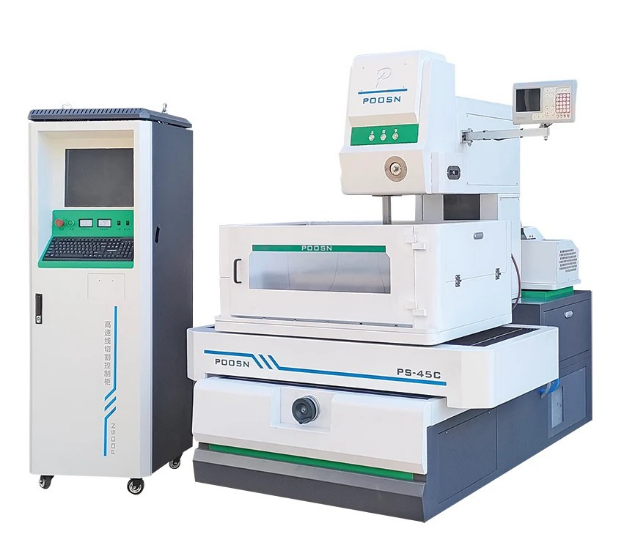
Středněrychlostní drátový EDM stroj řady POOSN PSC – víceprůchodové řezání pro přesné součásti a nástroje.
Klíčový závěr: Elektroerozivní drátová elektroerozivní obrábění stojí za zvážení, kdykoli je třeba u stejné součásti splnit tvrdost, přísnou toleranci a integritu povrchu. Zbytek této příručky se zabývá chováním materiálu, limity tolerance a povrchové úpravy, výběrem stroje a tím, co je třeba zkontrolovat před objednáním.
Proč se drátové EDM používá pro letecké komponenty
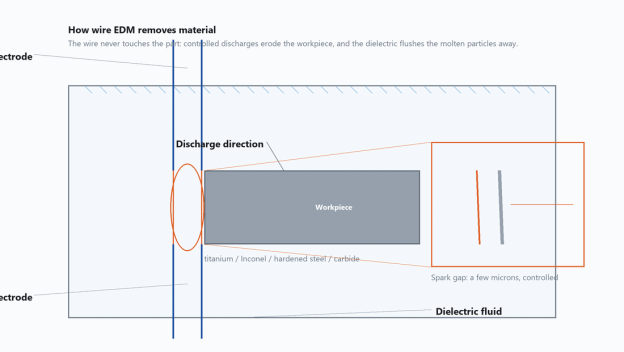
Drátové EDM generuje každý výboj mezi tenkou napájenou drátěnou elektrodou a obrobkem, přičemž řezná zóna je ponořena do (nebo je propláchnuta) dielektrickou kapalinou. Drát se nikdy nedotýká součásti, jiskřiště se drží v rozmezí několika mikronů a dielektrikum odnáší roztavené částice pryč. Protože řezná síla je v podstatě nulová, tenké stěny se neohýbají, jemné prvky se netrhají a neexistuje žádný nástroj na ostří, který by se mohl vyštípnout nebo zlomit. Díky tomu se CNC drátový EDM stroj přirozeně hodí pro díly, které by se jinak deformovaly při mechanickém zatížení.
Při práci v letectví jsou nejdůležitější čtyři vlastnosti:
Tvrdost materiálu není překážkou. Plně kalená břitová destička z nástrojové oceli, lité pouzdro Inconel a otěrová podložka ze slinutého karbidu lze řezat na stejném stroji; co se mění, je dosažitelná rychlost posuvu, nikoli proveditelnost.
Tepelně ovlivněná zóna je tenká. Protože každý výboj trvá jen mikrosekundy a dielektrikum okamžitě zháší povrch, je zasažená vrstva mnohem tenčí než při řezání laserem nebo plazmou.
Nedochází k mechanickému otřepu. Přetavená vrstva je stejnoměrná podél obrysu a lze ji ovládat ořezáváním namísto ručního dokončování.
Stohovací řezání je praktické. Několik tenkých plechů lze sevřít a řezat jako jeden stoh, což zvyšuje produktivitu těsnicích desek a podložek.
Pro každý nový díl provádí plánování letecké výroby porovnání typu „vyrobte nebo koupíte“ a proces. Nejběžnějším srovnáním je drát EDM proti CNC frézování, řezání laserem a abrazivním vodním paprskem pro stejnou geometrii.
Jak drátové EDM odstraňuje materiál: drátěná elektroda se nikdy nedotýká obrobku a dielektrikum odnáší roztavené částice pryč.
Klíčový závěr: Drátové EDM je vybráno pro letectví a kosmonautiku, když prioritou je nulová řezná síla, tenká tepelně ovlivněná zóna, hrana bez otřepů a schopnost skládat tenké díly na sebe v jednom nastavení.
Letecké materiály vhodné pro drátové EDM
Letecká výroba používá úzkou rodinu vysoce výkonných slitin a většinu z nich je obtížné obrábět konvenčními prostředky: slitiny titanu, superslitiny na bázi niklu, vysokopevnostní oceli, karbidové nástrojové materiály a hliníkové slitiny draků letadel. Každá skupina se v mezeře EDM chová jinak a tyto rozdíly ovlivňují rychlost posuvu, napětí drátu a nastavení proplachování. EDM stroj na řezání kovů nezávisí na řezné hraně, takže tvrdost ji neblokuje – ale tepelná vodivost, bod tání a způsob, jakým materiál znovu ztuhne, stále utváří výsledek.
Níže uvedená tabulka shrnuje, jak tyto materiály typicky reagují na středněrychlostní a vysokorychlostní WEDM zařízení používající molybdenovou drátěnou elektrodu a standardní řezné parametry.
Typické chování běžných leteckých materiálů v drátovém EDM
Materiál
Letecké použití
Typický stav
Chování v řezu
Titanová slitina Ti-6Al-4V
Držáky draku, požární těsnění, spojovací prvky
Žíhané nebo tepelně zpracované, HRC 30-36
Řeže čistě při střední rychlosti; dobrý povrch s multi-cut; proplachování je důležité, aby se odstranily částice titanu.
Superslitina na bázi niklu Inconel 718
Turbínové kotouče, skříně, těsnění
Roztok ošetřený a stárnutý, HRC 36-44
Pomalejší než ocel; nižší proudová hustota pomáhá vyhnout se mikrotrhlinám; použijte samostatné skim passy k ovládání přetavené vrstvy.
Kalená nástrojová ocel (D2, H13)
Kovací zápustky, ořezové nástroje, vložky do forem
Kaleno na HRC 52-62
Rychlé řezání a vynikající povrchová úprava; tvrdost nesnižuje rychlost posuvu.
Karbid wolframu
Řezné nástroje, otěrové podložky, měřidla
Slinuté, velmi tvrdé
Pomalé; vyžaduje nízkou energii, aby se zabránilo praskání; jemný drát a nízký výkon poskytují nejlepší výhodu.
Hliník 7075-T6
Nosníky draku, držáky, prototypy
HRC 20-24
Nejrychlejší řezání; nízké přepracování; vhodné pro stohované díly.
Nízkolegovaná ocel 4340
Součásti podvozku
Tvrzené, HRC 40-50
Dobrá řezná rychlost; konzistentní povrch; standardní splachování funguje dobře.
Relativní rychlost hrubování je důležitá pro plánování výroby. Níže uvedené pořadí je kvalitativní a je uvedeno jako vodítko pro plánování, nikoli jako naměřené hodnoty – skutečný výsledek závisí na výšce obrobku, průměru drátu, podmínkách proplachování a nastavení generátoru.
Relativní hrubovací rychlost běžných leteckých materiálů v drátovém EDM
Materiál
Relativní rychlost hrubého řezání
Hlavní důvod
Hliník 7075-T6
Nejrychlejší
Vysoká tepelná vodivost, nízký bod tání, čisté proplachování
Nízkolegovaná ocel 4340
Rychle
Ocel odvádí teplo a čistě splachuje
Kalená nástrojová ocel (D2, H13)
Rychle
Tvrdost nesnižuje rychlost posuvu, ale kal je nutné propláchnout
Ti-6Al-4V
Mírný
Nízká tepelná vodivost koncentruje teplo v mezeře, takže předstih musí zůstat mírný, aby nedošlo k prasknutí drátu
Inconel 718
Pomalu
Vysoká teplota tání v kombinaci s nízkou tepelnou vodivostí
Karbid wolframu
Pomaluest
K zamezení mikrotrhlin na hraně je zapotřebí nízká energie
Toto pořadí má praktické důsledky. Práce s hliníkem může probíhat několikrát rychleji než ekvivalentní práce s karbidem. Stejné rozdíly ovlivňují výběr stroje: dílna, která řeže převážně superslitiny, těží z jemného pulzního řízení a robustního pohonu drátu, zatímco dílna, která řeže hliník a ocel, může provozovat jednodušší stroje s vyšší průchodností. Vysvětluje také, proč jsou strategie více řezů standardní v letectví – první řez určuje tvar a jeden nebo dva řezy zlepšují konečnou úpravu a odstraňují většinu přetavené vrstvy. U titanových dílů a dílů Inconel jsou tyto ozdobné pasy často rozdílem mezi odmítnutým a schváleným dílem.
Čtyři praktické poznámky před nastavením parametrů:
Titanový prášek z výbrusu je abrazivní; pečlivě filtrujte dielektrikum a vyměňte filtrační médium podle plánu.
Superslitiny na bázi niklu mohou mechanicky ztvrdnout, pokud se řez zastaví; udržujte proplachovací tlak stabilní a sledujte napětí mezery.
Karbid by měl být řezán novým nebo téměř novým drátem, aby se zabránilo zúžení způsobenému opotřebením drátu.
U naskládaných hliníkových dílů přidejte obětní horní vrstvu, která chrání první vrstvu před poškozením vstupu drátu.
Klíčový závěr: Přizpůsobte své parametry rodině slitin spíše než jedinému obecnému nastavení; titanové a niklové superslitiny potřebují řízenou energii a disciplinované řezy, zatímco ocel a hliník odměňují vyšší rychlosti posuvu.
Drátové EDM vs CNC frézování, řezání laserem a vodním paprskem
Porovnání drátového EDM s konvenčními a tepelnými řezacími procesy pro reprezentativní letecké díly
Kritérium
Wire EDM
CNC frézování
Řezání laserem
Abrazivní vodní paprsek
Tvorba otřepů
žádný
Běžné na okrajích
Drobné strusky
žádný
Opotřebení nástroje
Spotřebovaný drát; žádné pevné opotřebení nástroje
Významné u tvrdých slitin
Optika degraduje
Opotřebení trysky
Tepelně ovlivněná zóna
Tenká přetavená vrstva
Minimální
Velké HAZ
žádný
Tvrzený materiál
Výborně
Chudé až spravedlivé
Dobře
Dobře
Tenkostěnná celistvost
Výborně
Nebezpečí vychýlení
Tepelné zkreslení
Riziko vodního tlaku
Hromadné řezání
Ano
Zřídka
Ano, but HAZ between layers
Ano, but edges flare
Náklady na nástroje
Nízká
Vysoká pro tvrdé materiály
Mírný
Mírný
Důležité čtení této tabulky nespočívá v tom, že drátové EDM vyhrává každý řádek. Frézování je často rychlejší pro velké kapsy z měkkého materiálu a vodní paprsek je upřednostňován u velmi silných plechů, kde povrchová úprava není kritická. Wire EDM je nejlepší, když je díl tenký, složitý, vyrobený z tvrzeného materiálu nebo řezaný ve stohu, kde kvalita hran musí být stejná v mnoha vrstvách.
V praxi se letecké díly často vyrábějí kombinováním procesů. Součást může být frézována, aby se odstranil sypký materiál, tepelně zpracována a poté drát řezán do konečného tvaru. Tato hybridní cesta zkracuje dobu cyklu a zachovává přesnost vlastností závislých na tvrdosti. Protože proces po prvním nastavení běží bez dozoru, může jeden operátor dohlížet na několik strojů v době mimo špičku, což zlepšuje využití stroje.
Klíčový závěr: Wire EDM je tou správnou volbou pro tenké, složité, tvrzené nebo stohované díly; frézování a vodní paprsek zůstávají lepšími možnostmi pro velký úběr měkkého materiálu nebo tlusté plechy, kde konečná úprava není kritická.
Tolerance, povrchová úprava a integrita povrchu
Letecké výkresy řídí tři charakteristiky související s povrchem: rozměrovou přesnost, drsnost povrchu a metalurgickou integritu. Wire EDM je oslovuje především počtem průchodů. První průchod je hrubý řez; každý následující průchod běží s nižší energií s ofsetem a zlepšuje konečnou úpravu a odstraňuje většinu přetavené vrstvy. Řídicí systém udržuje stejnou dráhu drátu pro každý průchod, takže to, co se mezi průchody mění, je energie impulsu, offset a rychlost posuvu.
Typická víceprůchodová strategie na drátových EDM součástech pro letectví a kosmonautiku
Pass
Účel
Co zlepšuje
1. průchod
Rychlý odběr materiálu — vytvoření tvaru
Geometrie; přítomna přetavená vrstva
2. průchod
Polotovar
Odstraní většinu přetavené vrstvy; snižuje vlnění
3. průchod
Dokončit
Konečný rozměr a drsnost pro mnoho letových dílů
4. průchod (volitelné)
Ultra-finiš
Těsnící plochy a hrany kritické z hlediska únavy
Kolik průchodů daný díl potřebuje a jaká konečná úprava je dosažitelná, závisí na stroji, materiálu, tuhosti obrobku a nastavení generátoru. Praktickým způsobem, jak to potvrdit, je proto zkouška řezání na vlastním obrobku. Pro informaci, základní linie publikované řady POOSN je přesnost obrábění 0,02 mm, až ±0,012 mm na nejnovější iteraci, s drsností povrchu až Ra ≤ 1,2 μm.
Celistvost povrchu je faktorem, který odděluje EDM drátů pro letectví a kosmonautiku od běžného řezání drátů. Přetavená vrstva — bílá vrstva — je tenký znovu ztuhlý film, který po hrubém průchodu zůstane na hraně řezu. V průmyslové praxi se často uvádí, že hrubý řez zanechá bílou vrstvu v řádu 15 až 30 μm v závislosti na energii pulzu; oříznutí řezu ji obvykle sníží pod asi 5 μm a jemné dokončení opět sníží. Pokud tato vrstva obsahuje mikrotrhliny, může se stát místem iniciace únavy na disku turbíny nebo konstrukční konzole. Praktický důsledek je stejný bez ohledu na přesný údaj: certifikovaný díl pro letectví a kosmonautiku by měl mít za normálních okolností alespoň jeden řez po hrubém řezu a přijatelný limit bílé vrstvy by měl být definován v objednávce nebo na výkresu.
Kupující by měli požádat o metalurgické hodnocení, když je nový proces nebo materiál kvalifikovaný. Standardní praxí je nařezat součást, vyleštit a vyleptat průřez, prozkoumat hranu pod mikroskopem a zaznamenat výsledek. Hodnocení se stává součástí zprávy o kontrole prvního článku a je uchováváno po celou dobu trvání programu.
Kuželové řezání má svůj vlastní vliv na celistvost povrchu. Když drát běží pod úhlem, je vybíjecí dráha na jedné straně delší, což mění místní povrchovou úpravu a může zanechat matnější okraj na vnitřním poloměru. Stroje navržené pro velké úhly úkosu toto omezují tím, že drží vodítka drátu blízko obrobku a udržují konzistentní proplachování na obou stranách – což je detail, na kterém záleží u úhlových ploch těsnění a podobných funkcí. Tam, kde součást vyžaduje velký úhel úkosu, může být vyžadován stroj WEDM s velkým úkosem; na standardních strojích je kuželovitost mnohem menší.
Klíčový závěr: Naplánujte každou zakázku EDM drátu pro letectví a kosmonautiku s alespoň jedním ořezem po hrubém řezu, definujte přijatelný limit bílé vrstvy na výkresu nebo nákupní objednávce a potvrďte dosažitelnou toleranci a dokončete řezným testem na vašem vlastním dílu.
Jak vybrat drátový EDM stroj pro letectví a kosmonautiku
V leteckém průmyslu jsou běžné tři třídy drátových EDM strojů: vysokorychlostní drátové EDM, středně rychlé drátové EDM a drátové EDM s velkým kuželem. Středněrychlostní stroj je často považován za vhodnou volbu pro letový hardware, který vyžaduje těsné tolerance a kontrolovanou povrchovou úpravu, protože vyvažuje přesnost, povrchovou úpravu a provozní náklady. Vysokorychlostní stroje zůstávají užitečné pro hrubé řezání, přípravu nástrojů a levnější prototypování. Stroje s velkým kuželem se používají tam, kde samotná geometrie vyžaduje strmý úhel. Protože správná volba závisí na mixu součástí, výběr by měl začínat od práce spíše než od jediné specifikace.
Začněte s pracovní obálkou. Díly pro letectví a kosmonautiku mohou být překvapivě velké – například titanový rámový člen může měřit napříč více než metr – ale většina přesných dílů se pohodlně vejde do středně velkého obalu. Níže uvedený kontrolní seznam je ten, který doporučujeme použít při porovnávání nabídek:
Uveďte každou rodinu součástí s její velikostí obalu, materiálem, úhlem zkosení a požadovanou povrchovou úpravou.
Vypočítejte metry řezu za měsíc, abyste se rozhodli mezi jedním a dvěma stroji.
Ujistěte se, že stroj může běžet bez dozoru, včetně spolehlivého automatického navlékání drátu.
Před vystavením objednávky si vyžádejte řezný test vašeho skutečného materiálu a geometrie.
Porovnejte školicí program a dobu odezvy náhradních dílů mezi dodavateli.
Kromě třídy strojů záleží na konfiguraci: vysoce přesná servoosa se zpětnou vazbou na skleněné okují, automatická regulace napětí drátu, dielektrická chladicí jednotka pro tepelnou stabilitu a filtrační systém se snadnou údržbou. Mnoho kupujících také požaduje uloženou knihovnu parametrů uspořádanou podle materiálu, takže operátoři nemusí znovu vytvářet nastavení pro každou novou slitinu. Vysoce přesný drát EDM není jedno číslo dílu; je to kombinace mechanického vyrovnání, kvality řízení a schopnosti operátora číst stav mezery.
Klíčový závěr: Vyberte si třídu stroje ze směsi dílů a pracovní obálky, nikoli z jednoho čísla specifikace, a zkontrolujte podrobnosti konfigurace – zpětnou vazbu serva, řízení napětí drátu, filtraci a knihovnu parametrů materiálu – které rozhodují o přesnosti v reálném světě.