Domů / Novinky / Novinky z oboru / Wire EDM pro automobilové díly: Tolerance, Výběr stroje, Průvodce dodavatelem
Wire EDM pro automobilové díly: Tolerance, Výběr stroje, Průvodce dodavatelem
Domů / Novinky / Novinky z oboru / Wire EDM pro automobilové díly: Tolerance, Výběr stroje, Průvodce dodavatelem
Wire EDM pro automobilové díly: Tolerance, Výběr stroje, Průvodce dodavatelem
2026-09-21
Zvažte typickou práci. Dodavatel brzd Tier 1 potřebuje 240 kalených vložek D2, každou s 0,6 mm těsnicí drážkou, která musí udržet úzkou toleranci šířky – a držet ji po vytvrzení na 60 HRC. Jakmile jsou polotovary vytvrzeny, frézovací buňka, která řezala prototypy, již nemůže držet drážku a broušení vyžaduje kotouč na zakázku a třítýdenní přípravek. Tato poznámka v rohu výkresu je to, co přesune zakázku na drátový EDM stroj.
Tato příručka je pro lidi, kteří volají: manažeři nástrojáren, procesní inženýři a nákupní týmy hodnotící drátové EDM pro automobilové nástroje – lisovací vložky, razníky, vložky do forem, karbidové řezné nástroje a EV laminovací raznice. Zabývá se tím, kam se proces hodí, jakou toleranci může dodržet, jak se liší třídy strojů a co ověřit před zadáním objednávky.
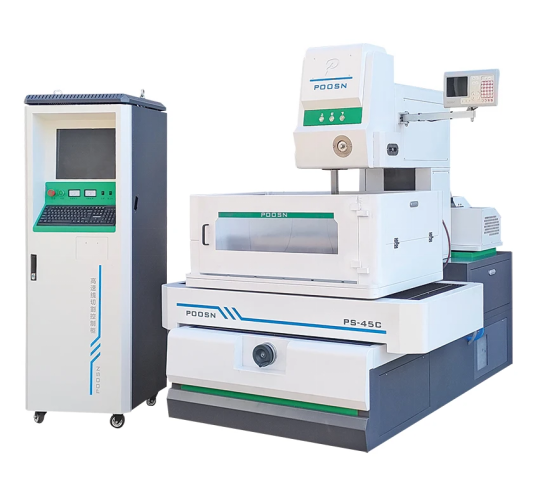
Středněrychlostní drátový EDM stroj řady POOSN PSC s řídicí skříní CNC – víceprůchodové řezání pro přesné obrábění a kalené břitové destičky.
Drátové EDM – také psáno drátově řezané EDM nebo WEDM – odstraňuje materiál řízenými elektrickými výboji mezi tenkou drátěnou elektrodou a obrobkem, ponořeným nebo opláchnutým v deionizované vodě. Protože se drát nikdy nedotkne součásti, tvrdost, tloušťka stěny a velikost prvku přestávají být překážkami: tvrzená ocel a karbid, které žádná řezná hrana nedokáže obrobit, jsou nařezány na konečnou velikost v jednom nastavení, bez řezné síly a bez mechanických otřepů.
Technickou otázkou není, zda drátový EDM stroj dokáže vyrobit součást. Obvykle může. Otázkou je, jakou třídu stroje, jakou pracovní obálku a jakou schopnost úkosu daná zakázka skutečně potřebuje – a nákupní kapacita, kterou obchod nikdy nepoužije, je nejběžnějším způsobem, jak tento nákup pokazit.
Proč se drátové EDM používá pro automobilové nástroje
Čtyři omezení posouvají automobilové nástroje směrem k WEDM a obvykle se objevují společně, spíše než jedno po druhém.
Tvrdost po tepelném zpracování. Vložky a razníky jsou kalené, nauhličované (typicky hloubka pouzdra 0,6–1,2 mm) nebo vyrobené ze slinutého karbidu, protože musí vydržet statisíce úderů. WEDM odstraňuje materiál spíše jiskrovou erozí než řezným břitem, takže kalené destičky D2 nebo SKD11 lze po kalení dokončit na požadovanou velikost – bez rizika deformace, které přináší dokončovací broušení kalené součásti.
Velikost prvku pod poloměrem frézy. 0,6 mm těsnící drážka má rohový poloměr, který žádná praktická stopková fréza nevyrobí, a stejná stěna zastavuje 0,4 mm štěrbinu vstřikovače nebo čtvercový vnitřní roh. Drát je nástroj: neexistuje žádný poloměr rohu nástroje pro kompenzaci a žádný minimální vnitřní poloměr za poloměrem drátu plus jiskřiště.
Žádná řezná síla. Tenkostěnná pouzdra, 0,8 mm žebra na konstrukční konzole a dlouhá štíhlá jádra se při zatížení frézováním vychylují. WEDM nevyvíjí v podstatě žádnou mechanickou sílu, takže 0,5mm stěnu lze řezat bez podpory a bez odpružení.
Frekvence revizí. Lisovací nástroj může být v rámci programu vozidel několikrát upraven, protože přicházejí facelifty, varianty výbavy a regionální specifikace. Na WEDM je to spíše úprava programu než nová elektroda, přípravek nebo tvarovací nástroj, který při práci s nízkým až středním objemem často převáží pomalejší řeznou rychlost.
Základní pravidlo: pokud je díl vodivý, tvrdší než asi 45 HRC a nese prvek užší než 1 mm nebo stěnu tenčí než 1,5 mm, drát EDM patří do procesu procesu od začátku, nepřidává se jako záchranná operace po selhání frézování.
Běžné automobilové díly, zápustky a nástroje řezané drátem EDM
To jsou aplikace, které skutečně dorazí ke stroji. Vzor je konzistentní: díl je kalený, tenký nebo geometricky blokovaný pro konvenční frézu.
Pouze typické referenční hodnoty. Skutečné výsledky závisí na konfiguraci stroje, materiálu a tloušťce obrobku, řezných parametrech, počtu průchodů, tepelných podmínkách a metodě kontroly. Tyto hodnoty nejsou garantovanou hodnotou pro žádný stroj a nesmí být uváděny jako smluvní tolerance.
Kategorie dílu
Typický materiál
Typická referenční tolerance
Důvod je specifikován WEDM
Lisovací vložky, razníky a odstraňovače
D2, SKD11, Cr12MoV, karbid
0,003–0,008 mm
Po vytvrzení řezat; žádné zkreslení při broušení
Vložky do forem pro tlakové lití a vstřikování
H13, 8407, S136
0,005–0,010 mm
Hluboká úzká žebra a protažené stěny
Řadicí vidlice a synchronizační nástroje
20MnCr5, SCM415
0,008–0,012 mm
Nauhličované povrchy a těsné úhlové prvky
Drážky těsnění brzdového třmenu
Litina, slitina hliníku
0,008–0,015 mm
Šířka drážky pod poloměrem frézy
Sedla vstřikovačů a rozstřikovací otvory
Kalená nerez, nástrojová ocel
0,003–0,006 mm
Kulatost a celistvost povrchu uvnitř vývrtu
Pouzdra snímačů a vložky konektorů
Mosaz, berylium měď
0,010–0,020 mm
Tenké stěny, které neunesou upínací sílu
Tvrdokovové řezné nástroje, protahovače a výstružníky
Dvě kategorie platí za stroj samy. Klasickým pouzdrem jsou kalené lisovací vložky; EV laminovací raznice jsou nejrychleji rostoucí, protože otřepy se množí na tisících naskládaných plechů a mohou se stát zkratem v hotovém statoru nebo rotoru. Drátové EDM může vytvářet hrany bez otřepů a další dokončovací průchody mohou výrazně snížit tloušťku přetavené vrstvy a zlepšit integritu povrchu.
Materiály vhodné pro automobilový drát EDM
EDM se často nazývá materiálově agnostický, protože potřebuje pouze elektrickou vodivost. V praxi metalurgie stále mění rychlost řezání, integritu povrchu a počet potřebných průchodů – rozdíly dostatečně velké na to, aby ovlivnily nabídku.
Skupina materiálů
Chování ve WEDM
Praktická poznámka
Kalené nástrojové oceli (D2, SKD11, Cr12MoV, H13)
Nejjednodušší skupina: dobře se chovat, čistě splachovat, udržovat toleranci napříč průchody
Vícenásobné řezy na destičce 40 mm dosahují jemného povrchu
Nauhličované a cementované oceli
Tvrdé pouzdro přes měkčí jádro eroduje různou rychlostí; drát zaostává v pouzdře a zrychluje se v jádře
Snižte parametry hrubování a zkontrolujte proplachování; rohy ukazují rozdíl jako první
Slinutý karbid
Řeže dobře, ale mikropraskání a vyčerpání kobaltu jsou skutečným rizikem při vysoké energii výboje
Hrubování s nižší spotřebou energie plus jeden nebo dva řezy navíc
Slitiny titanu a niklu (Ti-6Al-4V, Inconel)
Řezejte pomaleji než ocel při stejné tloušťce; riziko přetavení vrstvy, pokud se přeskočí ořezy
Tříprůchodové minimum je běžné tam, kde je kritická integrita povrchu
Slitiny hliníku a mědi
Hliník se rychle řeže, ale může oxidovat; měď a mosaz odvádějí teplo a řežou méně efektivně
Neuvádějte ani jednu stejnou hodinovou sazbu jako nástrojová ocel
Slitiny karbidu a niklu jsou dvě skupiny, u kterých je uložení trimovacího průchodu falešnou ekonomií, protože poškození se objeví o týdny později jako odštípnutí nebo únavová trhlina, spíše než jako okamžité rozměrové selhání.
Jakou toleranci může Wire EDM udržet?
Tolerance vytištěná na výkresu a tolerance, kterou může dílna držet ve výrobě, jsou dvě různá čísla. Většina objemu automobilového nářadí leží uprostřed praktického rozsahu, což je přesně to místo, kde je ekonomika drátového EDM nejpříznivější.
Tvrzené vložky matric a forem sedět na nejtěsnějším konci, protože vůle zaslepování a ořezávání přímo nastavuje výšku otřepu a životnost matrice. Dosažení tohoto pásma vyžaduje stroj třídy přesnosti, kontrolované prostředí a tři nebo více průchodů.
Sedla vstřikovačů se obvykle řídí kulatostí a povrchovou úpravou spíše než absolutní velikostí – důležitý rozdíl při psaní specifikace nákupu.
Řadicí vidlice a nástroje synchronizátoru přistává v rozsahu, který středněrychlý stroj se dvěma řeznými průchody pohodlně a opakovaně zvládá.
Drážky těsnění brzdového třmenu jsou typicky hrubovací a jeden trimovací průchod na většině tříd strojů.
Konstrukční konzoly a výztuhy jsou nejvolnější kategorií, kde obvykle postačuje jednoprůchodový vysokorychlostní řez, pokud požadavek na kvalitu břitu nestanoví jinak.
Pod pásmem jemného dokončení se nákladová křivka stáčí strmě nahoru: potřebujete prostředí s řízenou teplotou, tři nebo více průchodů, pomalejší podávání drátu a úroveň kázně operátora, kterou ne každý obchod dokáže udržet ve třech směnách. Poctivým konkurentem je spíše řezání laserem nebo plazmou s vysokým rozlišením než frézování.
Oddělit toleranci, kterou zákazník skutečně potřebuje, od tolerance vytištěné na výkresu je nejcennějším zvykem v tomto oboru. Citace se mohou zdvojnásobit, když se obecná poznámka napsaná pro funkční povrch aplikuje na povrch, který se nikdy nedotýká jiné součásti.
EDM vysokorychlostní vs středněrychlostní vs velký kuželový drát
Vysokorychlostní drát EDM , často postavený na platformě DK77, přináší nejnižší náklady na čtvereční milimetr řezu. Je to správná odpověď pro držáky, podložky, jednoduché razníky a jakoukoli práci, kde je volnější páska přijatelná.
Středněrychlostní drát EDM sedí mezi vysokorychlostními a přesnými stroji. Přidává řízené víceprůchodové řezání a pevnější pohon drátu a tato kombinace je to, co posouvá dosažitelný pás od volného konce ke konci s jemnou povrchovou úpravou – jeden z důvodů, proč jsou středněrychlostní stroje široce určeny pro automobilové nástroje. Náklady na řez jsou vyšší než u vysokorychlostního stroje, ale zmetkovitost a počet ručních dokončovacích hodin klesají.
Víceprůchodové řezání je schopnost spíše než třída stroje: hrubovací průchod následovaný jedním nebo více řezy při postupně nižší vybíjecí energii. Podporuje to každý středněrychlostní a přesný stroj a je to to, co poskytuje jak užší toleranci, tak jemnější povrchovou úpravu, kterou automobilové specifikace vyžadují – jednoprůchodový řez toho nikdy nedosáhne. Než se podíváte na cokoli jiného, ověřte si počet průchodů seřízením přes ovládací podpěry, protože toto číslo určuje spodní hranici dosažitelné tolerance.
Přesné drátové EDM stroje , které drží nejtěsnější pásy s menším drátem, jsou opodstatněné hlavně pro EV laminovací nástroje, nástroje vstřikovačů a práci s karbidem, kde jsou požadavky na toleranci a integritu povrchu skutečně přísné. Jsou podstatně dražší a potřebují kontrolované prostředí.
Kupte si třídu, která pokrývá toleranční pásmo, které skutečně potřebujete, ne nejtěsnější výkres v souboru, protože cenový rozdíl mezi třídami je mnohem větší než rozdíl v dosažitelné kvalitě při běžné automobilové práci.
Jak vybrat správný drátěný EDM stroj pro automobilové nástroje
Výběr funguje lépe z dílu než z katalogu. Spusťte tento řetězec v pořadí:
Velikost a hmotnost dílu — nastavuje pracovní obálku a zatížení stolu a obvykle vyřazuje stroje dříve, než to udělá cokoliv jiného.
Materiál a tvrdost — nastavuje strategii průchodu a to, zda je třeba knihovnu parametrů vytvořit od začátku.
Tolerance a dokončení, na kterých skutečně záleží — nastavuje třídu stroje a zda je potřeba řízené prostředí.
Kužel — průvan, reliéf nebo šikmé stěny rozhodují o tom, zda je vůbec potřeba stroj s možností zužování.
Měsíčně nařezané metry — rozhoduje se mezi jedním a dvěma stroji.
Níže uvedená tabulka je výchozím bodem, nikoli specifikací.
Pokud je vaše práce
Začněte s
Kalené břitové destičky D2 / SKD11 na zhruba 20–30 µm
Vysokorychlostní stroj řady DK77
Přesné nástroje vyžadující přísnější kontrolu rozměrů a jemnější povrchovou úpravu
Středně rychlostní stroj řady PSC
Všeobecné přesné nástroje, kde dominují náklady na součást
Řada DK-BC
Šikmé stěny, průvan nebo hluboký kužel
Řada s velkým kuželem (DKD).
Doporučení stále závisí na součásti a spolehlivý způsob, jak jej usadit, je spíše řezná zkouška na vašem vlastním materiálu než srovnání katalogových čísel.
Kuželové řezání pro úhlové zápustky a formy
Automobilové zápustky a formy jsou zřídkakdy s rovnými stěnami: úhly úkosu, úhly reliéfu a otvory zápustek, které se zužují od řezné hrany dolů do volné zóny, všechny vyžadují naklonění drátu.
Kužel capability is always quoted at a specified workpiece height a dosažitelný úhel klesá, když se díl zvětšuje. Stroj dimenzovaný pro daný úhel v jedné výšce Z jej nutně neudrží v jiné výšce.
Specifikujte zúžení jak úhlem, tak maximální odchylkou v uvedené výšce. Číslo odchylky – nikoli maximální úhel – rozhoduje o tom, zda se matrice sestaví čistě, a je to číslo, které ve většině nabídek chybí.
Velké kuželové stroje použijte nezávislé ovládání osy U/V s vyhrazenou kuželovou hlavou, takže proplachování a napětí zůstávají konzistentní, zatímco se drát naklání. Bez toho se kvalita řezu na zkosené ploše a přesnost rohů zhorší.
Kužel is not free. U přímých průchozích otvorů, karbidových polotovarů a jednoduchých razníků zvyšuje náklady bez přínosu; pokud výkres neukazuje žádný úkos, reliéf nebo šikmou stěnu, vynechejte to ze specifikace.
Modely POOSN s velkým kuželem jsou specifikovány až do ±45°.
POOSN Wire EDM stroje pro automobilové nástroje
POOSN je značka drátového EDM společnosti Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Továrna vyrábí drátěné EDM stroje již tři desetiletí ve čtyřech rodinách – PS, PSC středněrychlé, DK vysokorychlostní a velké kuželové řezání – a exportuje do jihovýchodní Asie, západní Asie, Evropy a Ameriky jako přímý výrobce spíše než obchodní společnost.
Pouze schopnosti na úrovni série. Obálky modelu, zdvihy, zatížení stolu a kuželovitost se mění s konfigurací a musí být potvrzeny podle aktuálního listu specifikací pro model, který jste nabízeli.
Series
Nejlepší pro
Klíčový bod
Řada PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Přesné automobilové nářadí
Víceprůchodové řezání střední rychlostí; přesnost a finiš
Řada DK-BC
Všeobecné přesné nástroje
Rovnováha rychlosti a nákladů; přesnost opakovaného polohování 0,002 mm
Řada DK77
Hrubé řezání a obecné nástroje
Cenově výhodné řezání kaleného materiálu
Řada s velkým kuželem (DKD).
Kuželed dies and molds
Šikmé řezání pod velkým úhlem, až ±45°
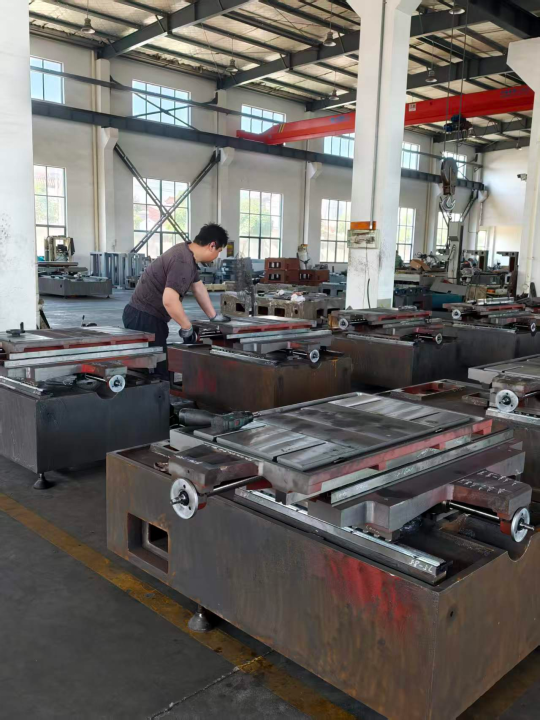
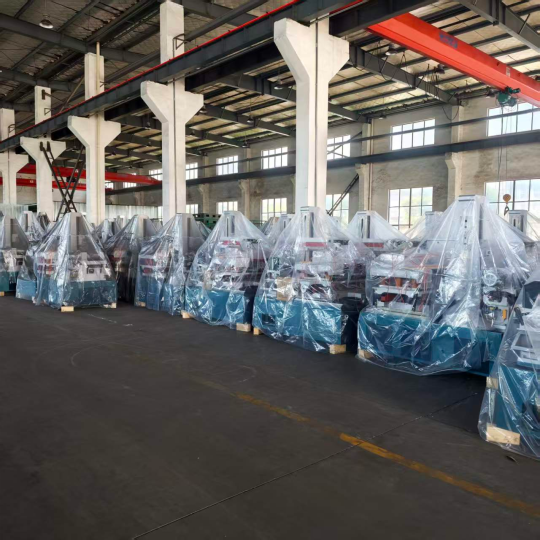
Drátové EDM stroje řady POOSN. Strojní montáž a práce na vedení v dílně POOSN, prováděné před finálním vyrovnáním.
Jak POOSN ověřuje přesnost drátového EDM stroje
Říci kupujícímu, aby „požádal o zprávu o laserovém interferometru“, je snadné; ukazovat, co se děje v dílně, je užitečnější. Toto je ověřovací řetězec za strojem POOSN:
Proces sedlové desky — 12 hodin temperování, 24 hodin přirozeného chlazení a ručního odlehčení, takže geometrie vydrží roky provozu a ne pouze při přejímací zkoušce.
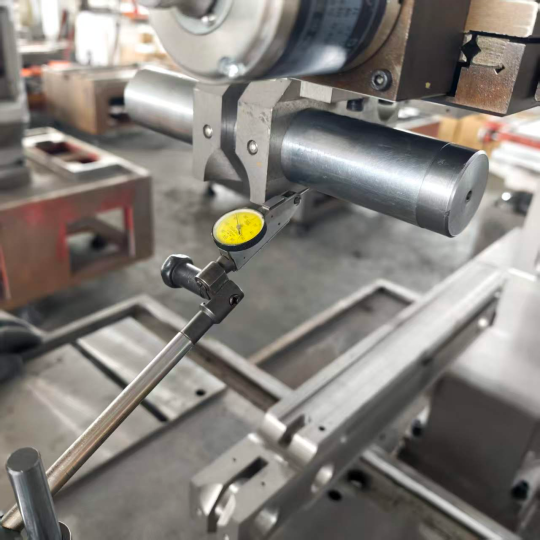
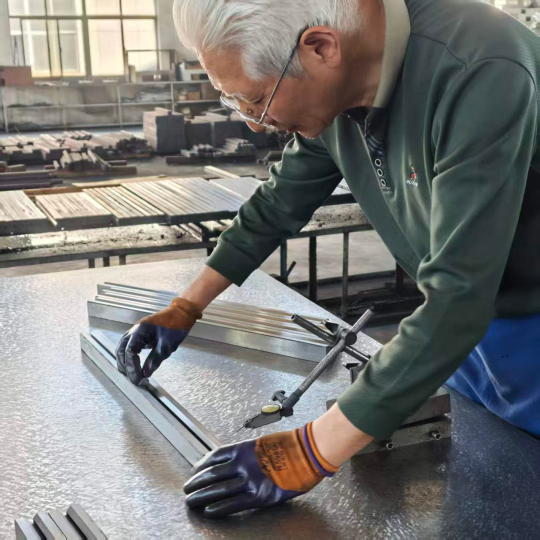
Montáž a vyrovnání proti mechanické nebo laserové referenci, s přesností vedení řízenou na úrovni dílny místo korekce na konci linky.
Přesnost polohování měřená laserovým interferometrem před odesláním s protokolem o zkoušce vystaveným zákazníkovi.
Tři kontrolní brány — příchozí díly, proces montáže a konečná předzásilka – pokryto osmi inspektory kvality na plný úvazek.
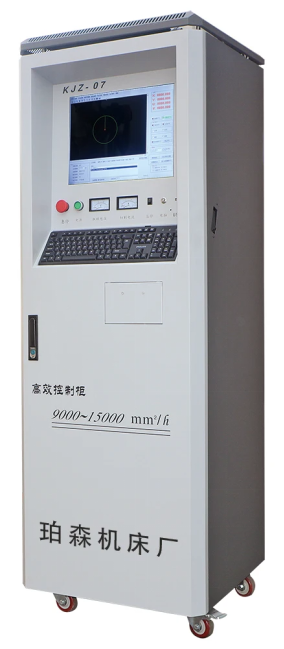
Sladěný řídicí systém — KJZ-07, ZHZK-03, CHK.CNC.SYS nebo SN-10000, v závislosti na stroji.
Kontrola rozměrové přesnosti při montáži. Kontrola přesnosti polohování laserovým interferometrem je samostatný, zdokumentovaný test před odesláním. POOSN CNC řídicí skříň — řídicí jednotka je přizpůsobena stroji a dokumentována v angličtině pro exportní objednávky. Stroje smontované, otestované a připravené k expedici – bod, ve kterém zpráva o přesnosti putuje se strojem.
Nejste si jisti, zda vysokorychlostní, středněrychlostní nebo velký kužel WEDM vyhovuje vašemu automobilovému nářadí? Pošlete nám velikost dílu, materiál, tloušťku a tolerance, na kterých skutečně záleží, a my se vrátíme s doporučením stroje, nikoli s katalogovou stránkou.
Drátové EDM vs frézování, laserové řezání, broušení a hloubení EDM
Srovnání, na kterém záleží, není v abstraktní rovině drát EDM versus frézování. Jde o to, který proces poskytuje vyhovující funkci při nejnižších nákladech při plném zatížení konkrétního materiálu.
Referenční rozsahy pro srovnání procesů, nikoli specifikace jakéhokoli stroje. Skutečné výsledky závisí na materiálu, tloušťce, nástroji, parametrech a metodě kontroly.
Proces
Limit tvrdosti
Referenční tolerance
Poloměr rohu
Nejlepší fit v automobilovém průmyslu
Wire EDM
Jakýkoli vodivý materiál, bez ohledu na tvrdost
0,003–0,015 mm
Pouze poloměr drátu
Kalené raznice, tenké stěny, vnitřní prvky
CNC frézování
Až asi 45 HRC
0,010–0,030 mm
Poloměr frézy
Měkká těla, velké kapsy, 3D povrchy
Řezání laserem
Ocelový plech střední tloušťky
0,050–0,150 mm
Malý, ale s tepelně ovlivněnou zónou
Ploché přířezy, konzoly, předtvarované profily
Sinker EDM
Jakýkoli vodivý materiál
0,005–0,020 mm
Roh elektrody
Slepé dutiny, 3D formy, textura formy
Broušení
Jakákoli kalená ocel
0,002–0,010 mm
Tvar kola
Ploché čela, OD a ID válcová práce
Řezání laserem je srovnání, které stojí za to rozšířit, protože se často navrhuje jako náhrada za vysokorychlostní WEDM na automobilových polotovarech. Laser vítězí na plochém plechu, kde je volná tolerance a stav okraje není kritický. Ztrácí se, jakmile je díl tlustý, jakmile je tepelně ovlivněná zóna nepřijatelná nebo jakmile se požadavek na toleranci utáhne hluboko pod 0,05 mm. U kalených nástrojů při 60 HRC se o laseru nemluví.
Broušení a drátové EDM se překrývají na kalených zápustkách a rozdělení je přímočaré: broušení zvládne ploché plochy a válcové prvky rychleji a levněji, zatímco WEDM zvládne vnitřní profily, úzké štěrbiny, ostré vnitřní rohy a vše, co by vyžadovalo zakázkový tvarový kotouč. Většina dílen pro automobilový průmysl provozuje obojí a podle toho směruje práci.
Jen málo procesů kombinuje neomezenou tvrdost obrobku, toleranci v rozsahu nízkých mikronů a nulovou řeznou sílu – proto se kalené zápustky pro automobilový průmysl a tenkostěnné nástroje stále vracejí k drátovému EDM i přes pomalejší řeznou rychlost.
Jak hodnotit výrobce nebo dodavatele drátěných EDM
Zákazníci z automobilového průmyslu auditují svůj dodavatelský řetězec nástrojů a tento tlak proudí dolů k tomu, kdo dodává stroj. Stroj, který dobře řeže v ukázce, ale nemá kanál pro náhradní díly, žádný servisní závazek a žádný postup opětovné certifikace přesnosti, se během osmnácti měsíců stane úzkým hrdlem výroby. Požádejte písemně o následující:
Naměřená přesnost konkrétní jednotky , s pojmenovanou zkušební metodou — zpráva laserového interferometru o skutečném stroji, nikoli katalogový údaj pro modelovou řadu.
Počet oříznutí projde řídicími podpěrami — tím je stanovena základna dosažitelné tolerance a je to otázka, kterou si většina kupujících zapomíná položit.
Dodací lhůty náhradních dílů pro položky, které zastaví výrobu : napájecí desky, motory na napínání drátu, pohony UV os a řídicí komponenty. Písemně zavázaná dodací lhůta má větší hodnotu než nižší cena stroje.
Podpora parametrů pro váš materiálový mix — výchozí body pro karbid, nauhličenou ocel a případně slitiny titanu a niklu při skutečných tloušťkách.
Řezný test na vlastním materiálu , se zkušebním protokolem a použitou sadou parametrů.
Přejímací zkouška stroje na zkušebním vzorku, který představuje vaši geometrii, měření povrchové úpravy hrany, chování rohů a úhlu zkosení.
Anglická dokumentace — návod k obsluze, elektrické výkresy, seznam parametrů a řídicí dokumentace.
Elektrická konfigurace — požadavky na napětí, fázi a připojení pro vaše zařízení a seznam elektrických součástí.
Podpora řídicího systému — řadič a verze, jak se zachází s aktualizacemi a náhradními díly a zda je provoz nebo aktualizace stroje závislá na připojení k internetu.
Školení, export dokumentace a přizpůsobení — co je zahrnuto a v jakém jazyce; balicí, nakládací a celní dokumenty pro vaši destinaci; a zda továrna může dodat svítidla, vyšší skříně, prodloužené Z-cesty nebo integraci automatizačních buněk spíše než pouze katalogové stroje.
Před porovnáním cen normalizujte nabídky: přidejte první rok spotřebního materiálu, riziko náhradních dílů vyplývající z uvedených dodacích lhůt a hodnotu nabízených parametrů a školení. Stroje, které se výrazně liší v pořizovací ceně, se mohou po zahrnutí těchto faktorů zcela invertovat. U nástrojů pro automobilový průmysl záleží na dodavatelském vztahu více než na specifikaci stroje, protože dokumentovaná dodací lhůta a připravená tabulka parametrů jsou to, co udrží stroj ve výrobě ve třetím roce.
Potřebujete před objednávkou zkoušku řezání? Pošlete nám svůj výkres a specifikaci materiálu a my díl vyřízneme a vrátíme s naměřeným výsledkem.
Náklady, spotřební materiál a údržba na EDM automobilovém drátu
Náklady na díl ovládají tři proměnné: délka řezu, výška obrobku a počet průchodů. Dvouprůchodový řez na 40 mm ocelové destičce zabere podstatně více strojního času než jednoprůchodový řez na stejné geometrii a nárůst je téměř výhradně způsoben strojním časem, spíše než spotřebou drátu.
Cena drátu závisí na tom, jak jej stroj používá: tam, kde se drát znovu používá, dokud se nezlomí nebo průměr neklesne pod použitelnou prahovou hodnotu, je to menší nákladová položka a tam, kde je jednorázový, se spotřeba stává viditelnou řádkovou položkou. Ať tak či onak, při typických délkách řezu pro automobily tvoří drát obvykle malý podíl na celkových nákladech na součást, takže na optimalizaci počtu průchodů ořezu záleží více než na nákupu levnějšího drátu.
Kromě drátu jsou spotřebním materiálem dielektrické filtry, pryskyřice, trysky a vodicí sestavy. Životnost průvodce je nejčastěji podceňovanou položkou : na třísměnném stroji by měla být horní a spodní vodítka kontrolována měsíčně a vyměňována podle plánu, nikoli při poruše, protože opotřebené vodítko se projevuje jako kuželová chyba, která se postupně vkrádá a lze ji snadno přehlédnout, dokud součásti nezačnou selhávat při kontrole.
Krátká směna zabraňuje většině z toho:
Čistěte dielektrické filtry podle plánu, ne podle poplachu.
Ověřte napnutí drátu každý týden pomocí měřidla, nikoli podle ucha.
Pravidelně znovu kontrolujte přesnost polohování, protože tepelný drift se na součásti neviditelně hromadí.
Udržujte dielektrickou vodivost v rozsahu specifikovaném výrobcem stroje – drift vodivosti mění charakteristiky jiskry, a tím i toleranci.
Zaznamenejte každou výměnu vodítka.
Na třísměnné buňce plánovaná výměna vodítek a kontrola dielektrické vodivosti zabrání většímu zmetkovitosti než jakýkoli program školení operátorů, protože obě poruchy se vyvíjejí pomalu a jsou neviditelné na jedné součásti.
Časté dotazy k elektroerozívnímu drátu pro automobilový průmysl
Jakou toleranci může automobilový WEDM udržet ve výrobě?
Záleží spíše na strategii průchodu a prostředí dílny než na značce stroje: středněrychlostní stroj se dvěma nebo třemi průchody zvládá opakovatelně střed praktického rozsahu, přesný stroj v kontrolovaném prostředí dosáhne těsného konce a jednoprůchodový vysokorychlostní stroj zakryje volný konec. Výše uvedená referenční pásma popisují typické požadavky, nikoli zaručené hodnoty.
Může drát EDM řezat cementované nebo nauhličované díly?
Ano. Nauhličované pouzdro a měkčí jádro erodují mírně odlišnou rychlostí, proto snižte parametry hrubování a pečlivě zkontrolujte proplachování. Rohy ukazují rozdíl jako první a obvyklou opravou je pomalejší hrubovací průchod plus další trimovací průchod.
Je pro automobilové nářadí lepší vysokorychlostní nebo středněrychlostní WEDM?
Střední rychlost je obvyklou volbou tam, kde práce vyžaduje úzkou toleranci a kontrolovanou konečnou úpravu, protože víceprůchodové řezání a pevný pohon drátu drží pás mnohem lépe. Vysoká rychlost zůstává lepší volbou pro držáky, podložky a jednoduché razníky, kde je volný pás přijatelný a dominují náklady na díl.
Může drátové EDM vyrábět automobilové díly ve velkém?
Drátové EDM stroje lze nejlépe popsat jako výrobní nástroje spíše než jako zařízení pro výrobu dílů. Jeden stroj může běžet bez dozoru přes noc na hromadě vložek matric a buňka o třech nebo čtyřech může obsloužit plnou nástrojárnu. U spotřebních dílů ve stovkách tisíc kusů vyrábí drát EDM matrici, nikoli součást.
Který drát by měl být specifikován pro zápustku v automobilech?
Určete typ a průměr drátu, na kterém je knihovna parametrů výrobce sestavena pro váš materiál a tloušťku, a potvrďte to písemně. Třídy s povlakem se běžně používají ke zlepšení proplachování a kvality hran na řezech; u vysokorychlostních strojů s vratným drátem zůstává molybdenový drát standardem.
Co je třeba ověřit před objednáním drátěného EDM stroje pro automobilové práce?
Počet oříznutí projde řídicími podpěrami, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Požádejte o řezný test
Nástrojárna sloužící k lisování, brzdění, převodům a programům EV obvykle potřebuje jeden středněrychlostní stroj pro těsnou práci a jeden nebo dva vysokorychlostní stroje pro objemovou práci plus možnost zužování, je-li součástí směsi zápustka. Odeslání výkresu s materiálem, tvrdostí, tloušťkou a tolerancemi, na kterých skutečně záleží, je nejrychlejší způsob, jak získat užitečné doporučení stroje, nikoli stránku katalogu – odpověď se obvykle změní, jakmile se skutečné toleranční pásmo oddělí od obecných poznámek.